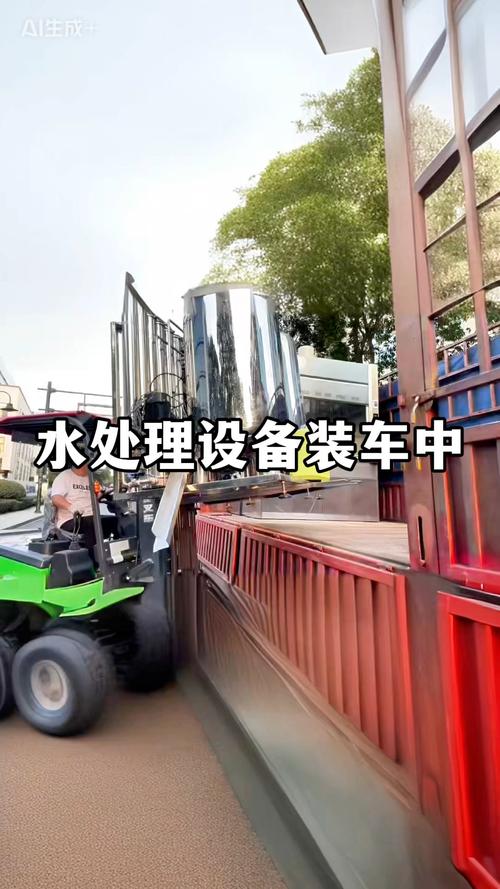
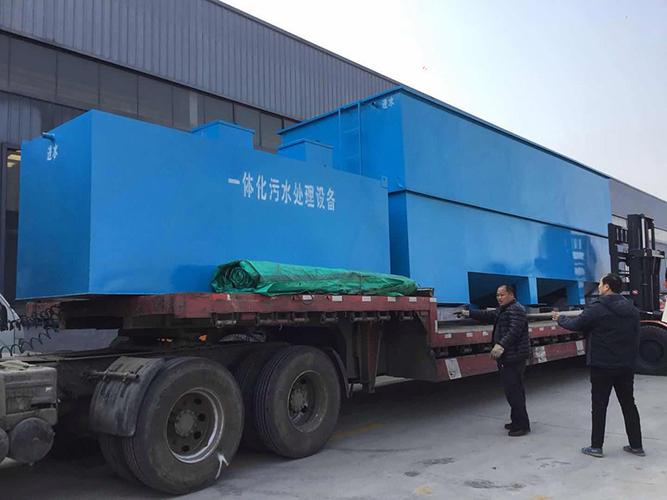
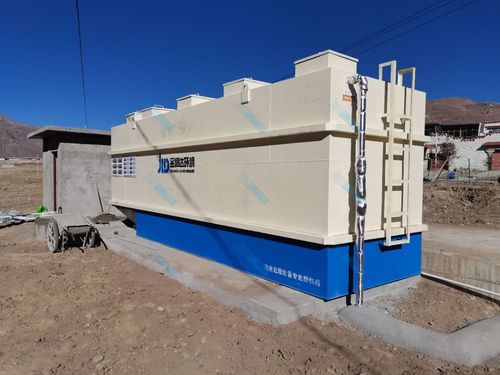
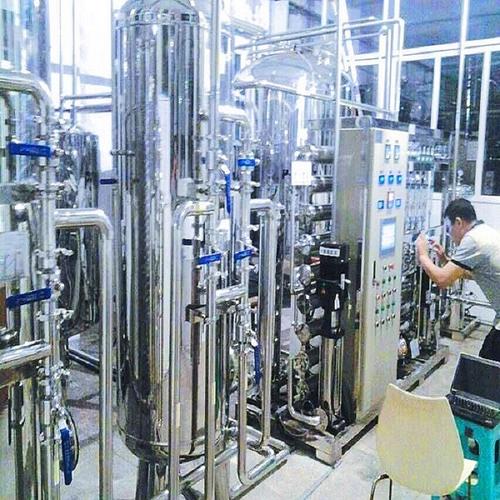
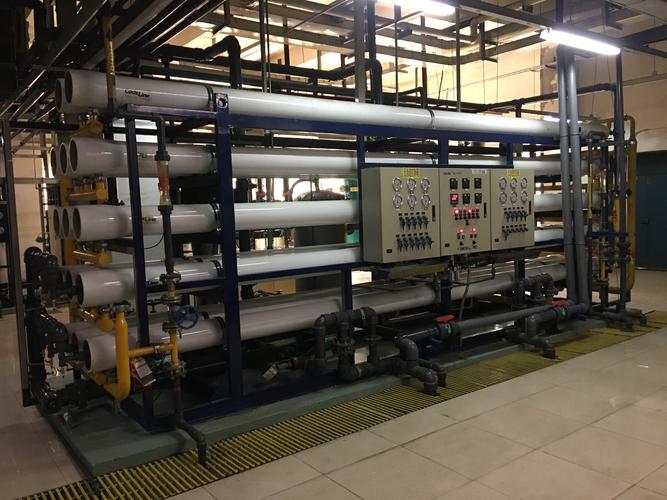
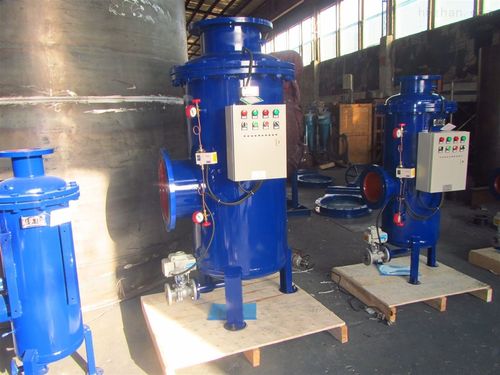
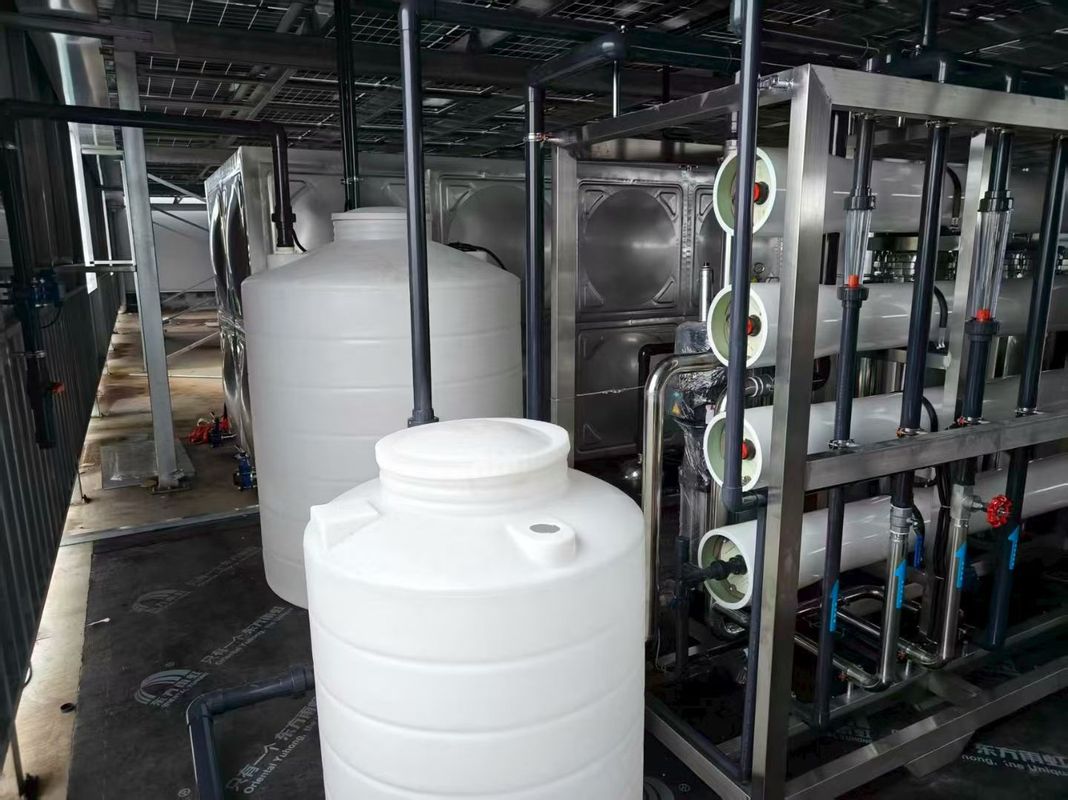
温州食品废水处理项目设备安装顺利竣工,静待业主投产调试
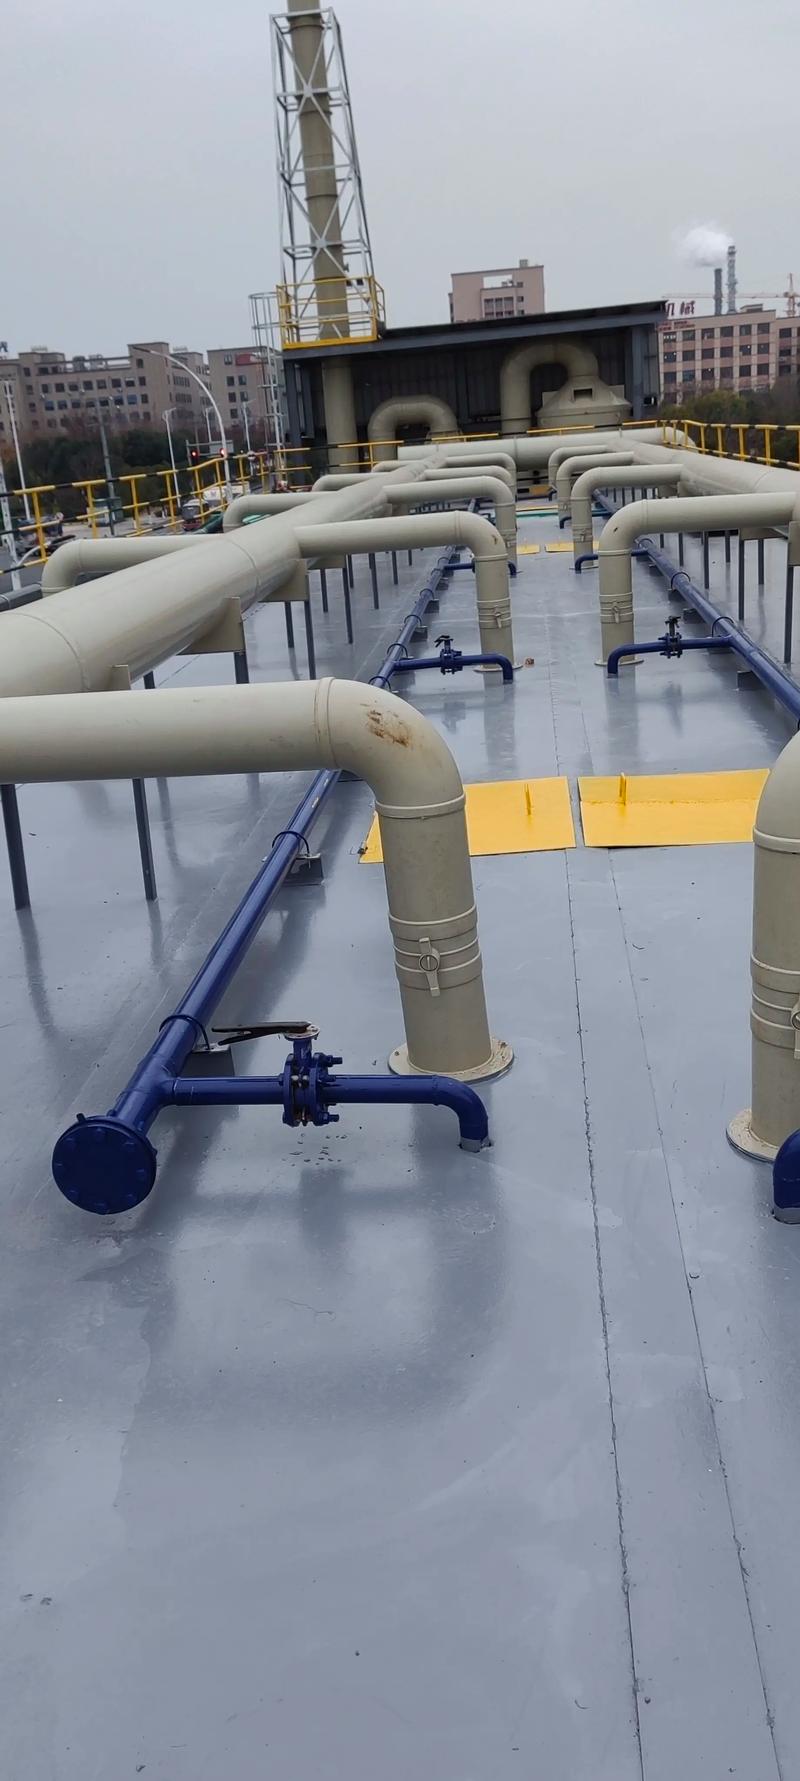
由专业水处理团队负责的温州某食品企业废水处理项目,已完成全部核心工艺设备的现场安装与初步检验工作,标志着该项目建设取得了阶段性的关键进展。目前,一套高性能、定制化的食品废水处理系统已在业主厂区全面就位,正式进入投产前的最后准备阶段——等待业主方启动生产流水线,同步开展进水调试。
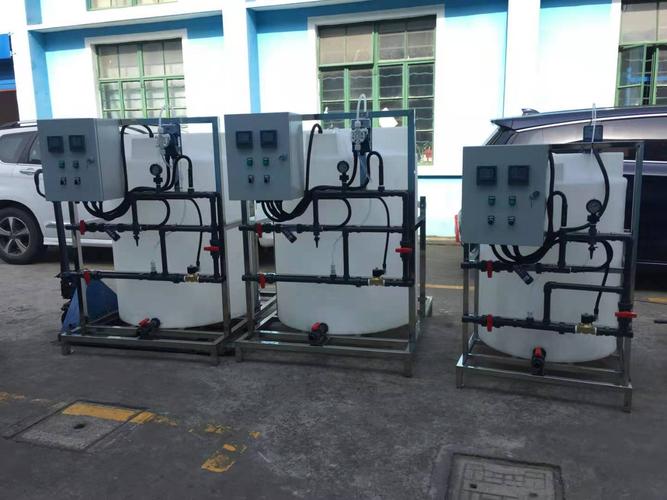
食品加工废水通常富含高浓度的有机物、悬浮物、油脂及氮磷等营养物质,其处理效果直接关系到企业的环保合规与周边水环境安全。针对温州地区食品行业的生产特点和水质特性,工程团队在方案设计之初便进行了充分调研,选用了集“预处理+生化处理+深度处理”于一体的组合工艺。此次安装完成的主要设备包括机械格栅、隔油沉渣池、调节罐、高效气浮装置、一体化生化反应器以及配套的加药系统和污泥脱水设备。
在安装过程中,现场施工人员克服了厂区空间紧凑、工期紧张等实际困难,严格遵循行业规范与安全标准,对每一道焊缝、每一组电路、每一截管路都进行了反复校验和压力测试。目前,设备主体结构稳固,各类泵阀、风机、传感器及自动化控制仪表均已连接到位,并完成了单机空载试运行,各项参数表现稳定。
“设备安装的完成,是接力跑的第一棒。接下来最关键的一步,是配合业主的生产计划进行工艺调试。”现场技术负责人介绍道。调试阶段需要实际的食品生产废水作为“介质”,微生物菌种方能逐步适应并降解水中的特征污染物。只有在实际进水条件下连续观测数日甚至数周,才能优化曝气量、回流比、药剂量等运行参数,最终使出水水质稳定达到国家排放标准或回用要求。
目前,水处理项目部已储备了足量的调试药剂、活性污泥及化验器材,技术工程师24小时驻场待命。一旦业主方下达投产指令,全系统即可在最短时间内切入进水运转,预计调试周期为15至30天。届时,这套水处理设备将有效削减食品废水中的CODcr、BOD5、氨氮及总磷等指标,助力温州本土食品企业在扩产增效的守好生态环保的生命线。
最新产品